- 中文
- English
- Español
金刚石抛磨工艺:核心难点与产业挑战
2026-09-18 11:39:49
浏览:
“
金刚石被誉为 “终极材料”—— 莫氏硬度 10 级、超高热导率(约 2200 W/(m・K))、优异的化学稳定性和广谱透光性,使其在半导体散热、高端光学器件、量子芯片等前沿领域不可替代。然而,“好材料难加工” 这一悖论在金刚石身上体现得淋漓尽致。抛磨工艺从粗磨找平到原子级精抛,每一步都面临精度、效率与损伤控制的多重博弈。
”
金刚石被誉为 “终极材料”—— 莫氏硬度 10 级、超高热导率(约 2200 W/(m・K))、优异的化学稳定性和广谱透光性,使其在半导体散热、高端光学器件、量子芯片等前沿领域不可替代。然而,“好材料难加工” 这一悖论在金刚石身上体现得淋漓尽致。抛磨工艺从粗磨找平到原子级精抛,每一步都面临精度、效率与损伤控制的多重博弈。
一、材料本征特性带来的先天困境
金刚石的加工难度,从根源上由三大特性决定:
1. 超硬特性 —— 工具比材料还难造
金刚石是目前最硬的物质。传统磨料根本无法有效切削,必须依赖超硬磨料(金刚石磨粒)或能量束技术,这直接导致加工工具损耗大、成本攀升。即便采用金刚石磨粒抛光盘,也需维持高速旋转与高压载荷,不仅易造成磨盘损耗不均,还会因摩擦生热引发金刚石表面 sp³ 向 sp² 石墨相转变 —— 硬度下降,表面质量也随之劣化。
2. 各向异性 —— 不同晶面 '软硬不一'
单晶金刚石不同晶面的硬度差异显著,机械抛磨中容易出现去除率不均,导致表面平整度(TTV)偏差。多晶金刚石则面临另一层难题:晶界区域热膨胀系数不均,更易产生高度差与微裂纹。
3. 化学惰性 —— 常规腐蚀方法全失效
金刚石极强的化学稳定性,使其难以通过常规化学方法实现材料去除,必须借助高温、高能或特殊氧化剂体系,进一步增加了工艺复杂度与控制难度。

二、精度、效率与损伤的 '三角平衡' 难题
金刚石抛磨的核心目标是实现纳米级甚至原子级表面质量,同时保证加工效率与低损伤 —— 但三者之间天然对立。对于半导体衬底、光学窗口等高端应用,通常要求表面粗糙度 Ra ≤ 0.1 μm、TTV ≤ 5 μm,且亚表面缺陷深度控制在微米级以内。
传统机械抛光:效率高,但损伤深
机械抛光可将多晶金刚石初始 Ra 从 5000 nm 快速降至 150 nm,效率优势明显。但高速摩擦产生的高温会引发金刚石相转变,形成非晶层与亚表面裂纹。当转速从 12 m/s 提升至 60 m/s 时,缺陷层深度可延伸至近 10 μm。某功率模块测试显示,常规机械抛光的金刚石散热衬底在高温老化后,界面热阻上升 35%,直接导致芯片结温回弹 18℃—— 表面看着平了,底下全是 '暗伤'。
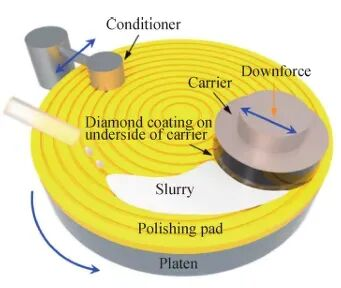
原子级精抛:质量好,但慢到无法量产
化学机械抛光(CMP)作为当前主流精抛方案,通过化学氧化与机械剥离协同作用可实现 Ra ≤ 0.05 μm 的表面质量。但传统 CMP 材料去除率通常低于 1 μm / 小时,对于大尺寸金刚石晶圆,加工周期过长。离子束抛光、等离子体抛光等非接触技术虽能减少损伤,却存在设备成本高、工艺控制复杂等问题,难以规模化应用。
三、复合结构与大尺寸:进阶挑战
复合衬底:多层结构,多层风险
随着金刚石在半导体散热领域的广泛应用,CVD 金刚石复合衬底('金刚石层‑过渡层‑基体' 多层结构)成为主流形态。但由于金刚石层与金属 / 陶瓷基体的热膨胀系数差异显著,在抛磨应力与温度变化作用下,极易产生界面应力集中,引发微裂纹扩展甚至层间剥离。某企业数据显示,未优化工艺的金刚石复合衬底抛磨良品率仅为 50‑60%—— 几乎做一片废一片。
大尺寸:均匀性控制难度指数级增长
随着行业向 4 英寸及更大尺寸金刚石晶圆发展,传统抛磨工艺的均匀性控制难度呈指数级增长。激光抛光虽能实现大面积找平,但局部高温易导致金刚石膜产生裂纹;机械抛光则受抛光盘平整度与压力分布影响,大尺寸晶圆边缘易出现破裂与厚度偏差。同时,单件加工耗时大幅延长,进一步推高了生产成本。
四、结语
金刚石抛磨工艺的升级,本质上是对材料极限性能的探索。面向 3 nm 以下制程芯片,要求金刚石表面缺陷密度<0.1 个 /μm²,对工艺稳定性提出了量子级要求。未来,只有通过材料、工艺与设备的深度协同,在降低成本的同时突破原子级表面完整性控制瓶颈,才能推动金刚石材料真正释放其应用潜能。
随着半导体、航空航天等领域对高端材料需求的升级,金刚石抛磨技术正朝着智能化、精密化、绿色化方向持续迭代 —— 在破解难题的过程中,重塑高端制造的产业未来。

*文章及图片仅作行业交流分享,如涉及侵权,请联系删除。









-

MPCVD 单晶金刚石晶片:从气相沉积到成品晶片完整加工流程解析
MPCVD微波等离子体化学气相沉积技术,是目前制备高品质单晶金刚石晶片的核心工艺,凭借低缺陷、高纯度、大尺寸可控的优势,广泛应用于半导体散热、精密光学、高端传感器等领域。单晶金刚石晶片的成品品质,取决于从气相沉积生长到后道精密加工的全流程管控,每一道工序的精度把控,都直接决定晶片的平整度、透光性、导热性与使用寿命。本文完整拆解MPCVD单晶金刚石晶片从原料沉积到成品交付的全加工链路。
-
大单晶还是多晶?金刚石未来的应用方向值得讨论
随着金刚石逐渐进入半导体、热管理、光学、高功率电子以及精密加工等领域,市场对金刚石材料的尺寸、质量和加工能力也提出了更高的要求。 一个值得讨论的问题是:未来的大尺寸金刚石应用,大单晶和多晶哪一种更有潜力?
-
金刚石抛磨工艺:核心难点与产业挑战
金刚石被誉为 “终极材料”—— 莫氏硬度 10 级、超高热导率(约 2200 W/(m・K))、优异的化学稳定性和广谱透光性,使其在半导体散热、高端光学器件、量子芯片等前沿领域不可替代。然而,“好材料难加工” 这一悖论在金刚石身上体现得淋漓尽致。抛磨工艺从粗磨找平到原子级精抛,每一步都面临精度、效率与损伤控制的多重博弈。
-
单晶与多晶CVD金刚石,真正的工艺差异不在设备,在生长逻辑
单晶与多晶CVD金刚石是生长机理、晶格结构、性能体系完全独立的两种功能性新材料,二者的工艺逻辑、产品特性、应用边界从沉积生长之初就已彻底分化。脱离底层晶体结构的对比与选型,极易造成高端场景材料错配、量产场景性能高估等问题,制约产品应用价值落地。