

- 中文
- English
- Español
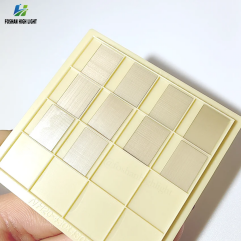
¿Por qué se fabrican disipadores de calor de diamante monocristalino de gran tamaño mediante un proceso de ensamblaje en mosaico?
2026-09-14 16:12:36
Vistazo:
“
En el diseño de encapsulados para amplificadores de potencia de RF 5G, radares VCSEL para automoción, chips de IA de alto rendimiento y láseres industriales de alta potencia, resulta esencial contar con disipadores de calor de diamante monocristalino de gran superficie (35 mm o más). La mayoría de los ingenieros de compras y de diseño térmico plantean la misma pregunta: ¿por qué los disipadores monocristalinos de 25×25 mm disponibles en el mercado suelen utilizar una estructura de ensamblaje tip
”
En el diseño de encapsulados para amplificadores de potencia de RF 5G, radares VCSEL para automoción, chips de IA de alto rendimiento y láseres industriales de alta potencia, resulta esencial contar con disipadores de calor de diamante monocristalino de gran superficie (35 mm o más). La mayoría de los ingenieros de compras y de diseño térmico plantean la misma pregunta: ¿por qué los disipadores monocristalinos de 25×25 mm disponibles en el mercado suelen utilizar una estructura de ensamblaje tipo mosaico? Esto no se debe a una simplificación de los procesos de fabricación, sino a limitaciones físicas inevitables en el crecimiento de monocristales mediante MPCVD; el enfoque de mosaico es, actualmente, la única solución industrial que equilibra la alta calidad con la viabilidad de la producción en masa.

1. Limitaciones impuestas por la zona de temperatura uniforme en el campo de plasma
En los sistemas MPCVD convencionales de producción en masa a 2450 MHz, el plasma de microondas presenta una forma esférica. Solo una región central muy reducida dentro de la cámara permite mantener una temperatura, un flujo de gas hidrocarburo y una densidad de plasma uniformes y estables. Únicamente en esta zona es posible cultivar diamante monocristalino con bajo contenido de nitrógeno y sin maclas ni regiones policristalinas. Si la longitud de la arista del cristal semilla supera los 12 mm, los bordes del cristal quedan fuera de la zona de uniformidad del plasma. El gradiente de temperatura se acentúa, lo que provoca el crecimiento de extensas capas policristalinas y defectos de dislocación, causando una reducción directa de más del 30 % en la conductividad térmica local. Incluso al utilizar equipos de cámara de gran tamaño a 915 MHz, el coste total del sistema, el consumo energético y los costes de operación y mantenimiento se multiplican por un factor de 8 a 10, con una tasa de rendimiento inferior al 10 %, lo que hace inviable la producción industrial por lotes.
2. Riesgo de agrietamiento por tensiones en el crecimiento de cristales de gran superficie
El diamante posee un coeficiente de dilatación térmica extremadamente bajo. Durante el crecimiento de un único monocristal de gran tamaño, se mantiene una diferencia de temperatura constante entre el centro y los bordes del cristal, lo que provoca la acumulación de enormes tensiones internas de crecimiento. Cuando el monocristal supera los 25 mm de tamaño, estas tensiones aumentan exponencialmente, haciéndolo muy propenso a desarrollar grietas internas microscópicas —invisibles a simple vista— tras el enfriamiento; bajo condiciones de ciclos térmicos en dispositivos de alta potencia, el monocristal entero puede fracturarse, provocando el fallo total del dispositivo. El proceso de mosaico divide los cristales grandes en múltiples cristales semilla estándar de alta calidad (de 10 a 12 mm), lo que permite controlar la tensión en cada cristal individual y eliminar en origen el riesgo de grietas ocultas.

Muchos clientes tienen la idea errónea de que el montaje compromete la conductividad térmica del disipador de calor. De hecho, un proceso maduro de montaje tipo mosaico de alta precisión preserva plenamente las ventajas fundamentales de disipación térmica del diamante monocristalino, satisfaciendo las exigencias de aplicaciones de gestión térmica de precisión de alta gama.
1. La conductividad térmica global es excelente. Las zonas principales de disipación de calor del disipador están compuestas en su totalidad por estructuras monocristalinas de alta pureza. Las interfaces de unión se someten a un control preciso del crecimiento, lo que resulta en tensiones residuales extremadamente bajas y evita la formación de capas de barrera térmica. La conductividad térmica de todo el sustrato puede mantenerse de forma estable entre 1800 y 2000 W/m·K; este valor es prácticamente equivalente al de un cristal único monolítico y supera con creces al de materiales de disipación tradicionales, como el cobre y la plata.
2. La planitud y la uniformidad cumplen con las especificaciones. Mediante una calibración precisa de la orientación del cristal, una disposición de espesor uniforme y un crecimiento amortiguador gradual, el sustrato de gran tamaño resultante de la unión presenta una gran planitud y un espesor uniforme. Tras los procesos posteriores de rectificado y pulido, cumple con los requisitos de unión de gran superficie para chips y dispositivos láser, garantizando una unión sin huecos y reduciendo eficazmente la resistencia térmica interfacial.
3. Ofrecen una mayor estabilidad estructural. Las interfaces del mosaico bloquean eficazmente la propagación de grietas. En comparación con los grandes cristales monolíticos —que son altamente frágiles—, los disipadores ensamblados mediante la técnica de mosaico presentan una resistencia superior a la deformación y al choque térmico, lo que los hace adecuados para un funcionamiento prolongado en condiciones adversas que implican alta potencia y ciclos de temperatura extremos.

Como fabricante que cuenta con una cadena industrial completa de MPCVD desarrollada internamente, tenemos capacidad para producir en masa disipadores de calor de monocristal tipo mosaico en tamaños que van de los 35 a los 100 mm. Ofrecemos opciones de personalización —tales como orientación del cristal, reducción de espesor a niveles ultrafinos y nanopulido a doble cara— para brindar una solución integral de diamante monocristalino destinada a la gestión térmica de dispositivos de alta potencia. Si tiene necesidades relacionadas con monocristales de gran tamaño, no dude en consultar a nuestro equipo de profesionales.
High Light Intelligence Technology, pionera en la industria de diamantes CVD, cuenta con tecnología MPCVD avanzada y talleres de producción de diamantes CVD. Nos centramos en la producción de diamantes cultivados en laboratorio de alta pureza para la industria de la joyería y, al mismo tiempo, creamos productos de diamantes CVD de grado industrial, que abarcan monocristales, policristalinos, películas y metalización de superficies de diamantes. También proporcionamos equipos MPCVD de 6kw/10kw/15kw para ayudar a los clientes en todos los aspectos, desde el equipo hasta los productos y luego a los servicios integrales, para crear juntos brillo.

0

点击右上角
分享给朋友吧
Compártelo







 Mantenga presionada la imagen para guardar / compartir
-

Diamantes monocristalinos CVD: análisis del flujo de trabajo completo de procesamiento, desde la deposición en fase gaseosa hasta las pastillas de diamante acabadas.
La calidad final de los diamantes monocristalinos depende de un control exhaustivo del proceso a lo largo de todo el flujo de trabajo, desde el crecimiento por deposición de vapor hasta el mecanizado de precisión posterior. El control preciso en cada etapa del proceso determina directamente la planitud, la transmitancia de luz, la conductividad térmica y la vida útil del diamante. Este artículo ofrece un análisis detallado de toda la cadena de fabricación de diamantes monocristalinos mediante MP
-
Diamante monocristalino o policristalino: ¿cuál tiene mayor potencial?
A medida que el diamante se integra en sectores como los semiconductores, la gestión térmica, la óptica, la electrónica de alta potencia y el mecanizado de precisión, los requisitos para los materiales de diamante también evolucionan.
-
Procesos de pulido y rectificado con diamante: desafíos fundamentales y obstáculos del sector
El diamante suele considerarse el «material definitivo»: alcanza el grado 10 en la escala de dureza de Mohs y posee una conductividad térmica extremadamente alta (aprox. 2200 W/(m·K)), una excelente estabilidad química y una amplia transparencia óptica. Estas propiedades lo hacen insustituible en aplicaciones de vanguardia, como la disipación de calor en semiconductores, la óptica de alta gama y los chips cuánticos. Sin embargo, la paradoja de que «los buenos materiales son difíciles de procesar
-
Diamante CVD monocristalino frente a policristalino: la diferencia en el proceso radica en la lógica de crecimiento, no en el equipo.
La diferencia en el proceso entre el diamante CVD monocristalino y el policristalino no radica en el equipo, sino en la lógica de crecimiento.


点击右上角
分享给朋友吧

© 2022 Foshan High Light Intelligence Technology Co., Ltd. All rights reserved
Technical support: fsyunlum
© 2022 Foshan High Light Intelligence Technology Co., Ltd. All rights reserved
