

- 中文
- English
- Español
Procesos de pulido y rectificado con diamante: desafíos fundamentales y obstáculos del sector
2026-09-18 15:52:37
Vistazo:
“
El diamante suele considerarse el «material definitivo»: alcanza el grado 10 en la escala de dureza de Mohs y posee una conductividad térmica extremadamente alta (aprox. 2200 W/(m·K)), una excelente estabilidad química y una amplia transparencia óptica. Estas propiedades lo hacen insustituible en aplicaciones de vanguardia, como la disipación de calor en semiconductores, la óptica de alta gama y los chips cuánticos. Sin embargo, la paradoja de que «los buenos materiales son difíciles de procesar
”
El diamante suele considerarse el «material definitivo»: alcanza el grado 10 en la escala de dureza de Mohs y posee una conductividad térmica extremadamente alta (aprox. 2200 W/(m·K)), una excelente estabilidad química y una amplia transparencia óptica. Estas propiedades lo hacen insustituible en aplicaciones de vanguardia, como la disipación de calor en semiconductores, la óptica de alta gama y los chips cuánticos. Sin embargo, la paradoja de que «los buenos materiales son difíciles de procesar» resulta especialmente evidente en el caso del diamante. Desde el desbaste inicial para la planarización hasta el acabado a nivel atómico, cada etapa del proceso de pulido y rectificado exige un delicado equilibrio entre precisión, eficiencia y control de daños.
1. Barreras intrínsecas del material
La dificultad para mecanizar el diamante deriva de tres características fundamentales:
1.1 Dureza extrema: dificultad para las herramientas
El diamante es el material natural más duro que se conoce. Los abrasivos convencionales resultan ineficaces; el mecanizado depende casi exclusivamente de granos superduros (partículas de diamante) o de técnicas basadas en haces de energía. Esto provoca un rápido desgaste de la herramienta y un aumento de los costes. Incluso al utilizar platos de pulido impregnados con grano de diamante, se requieren altas velocidades de rotación y cargas elevadas; esto no solo causa un desgaste irregular del plato, sino que también genera calor por fricción capaz de inducir una transformación de fase de sp³ (diamante) a sp² (grafito) en la superficie, lo que reblandece el material y degrada la calidad superficial.
1.2 Anisotropía: distinta dureza según la cara del cristal
El diamante monocristalino presenta variaciones significativas de dureza en función de las distintas orientaciones cristalográficas. El pulido mecánico suele dar lugar a tasas de eliminación desiguales, lo que provoca desviaciones en la variación del espesor total (TTV). El diamante policristalino añade otra capa de complejidad: los límites de grano poseen coeficientes de dilatación térmica dispares, lo que los hace propensos a presentar diferencias de altura y microfisuras.
1.3 Inercia química: ineficacia del grabado convencional
La extrema estabilidad química del diamante lo hace resistente a la mayoría de los métodos estándar de grabado químico, ya sea por vía húmeda o seca. La eliminación de material suele requerir altas temperaturas, entornos de alta energía o sistemas oxidantes especializados, lo que complica aún más el control del proceso y aumenta la dificultad operativa.

2. El «equilibrio triangular» entre precisión, eficiencia y daño
El objetivo principal del pulido de diamante es lograr una calidad superficial a escala nanométrica o incluso atómica, manteniendo al mismo tiempo una tasa de producción aceptable y minimizando el daño subsuperficial. Sin embargo, estos objetivos son intrínsecamente contradictorios. Para aplicaciones de alta gama, como sustratos de semiconductores y ventanas ópticas, los requisitos suelen exigir una rugosidad superficial Ra ≤ 0,1 μm, una variación del espesor total (TTV) ≤ 5 μm y una profundidad de daño subsuperficial limitada a unos pocos micrómetros.
Pulido mecánico (MP) convencional: rápido, pero perjudicial
El pulido mecánico puede reducir rápidamente la rugosidad superficial del diamante policristalino desde unos 5000 nm iniciales hasta unos 150 nm, lo que supone una clara ventaja en cuanto a eficiencia. No obstante, el intenso calor por fricción generado durante el proceso desencadena la transformación de diamante a grafito, creando una capa amorfa y grietas subsuperficiales. Aumentar la velocidad de rotación de 12 m/s a 60 m/s puede extender la capa dañada hasta casi 10 μm. En una prueba de fiabilidad, un disipador de calor de diamante pulido mediante MP convencional mostró un aumento del 35 % en la resistencia de la interfaz térmica tras un envejecimiento a alta temperatura, lo que resultó en un incremento de 18 °C en la temperatura de unión del chip. La superficie puede parecer lisa, pero la zona subsuperficial está plagada de defectos ocultos.

Acabado a escala atómica: alta calidad, baja tasa de producción
El pulido químico-mecánico (CMP) es actualmente el método de acabado más utilizado; combina la oxidación química con la abrasión mecánica para lograr una rugosidad Ra ≤ 0,05 μm. Sin embargo, las tasas de eliminación de material del CMP tradicional suelen ser inferiores a 1 μm/hora, lo que hace que el pulido de obleas de diamante de gran superficie requiera muchísimo tiempo. Las técnicas sin contacto, como el pulido por haz de iones y el pulido asistido por plasma, pueden reducir el daño, pero conllevan elevados costes de equipamiento y un control de proceso complejo, lo que limita su escalabilidad industrial.
3. Desafíos avanzados: estructuras compuestas y tamaños mayores
Sustratos compuestos: múltiples capas, múltiples riesgos
A medida que el diamante gana terreno en la gestión térmica de semiconductores, los sustratos compuestos basados en CVD (que constan de una capa de diamante, una capa de transición y un material base) se han vuelto cada vez más comunes. Sin embargo, la significativa disparidad en los coeficientes de expansión térmica entre el diamante y la base metálica o cerámica provoca fuertes concentraciones de tensión bajo las fuerzas de pulido y las variaciones de temperatura, lo que a menudo conduce a la propagación de microfisuras e incluso a la delaminación. Los datos del sector indican que, sin procesos optimizados, el rendimiento de estos sustratos compuestos puede ser tan bajo como del 50-60%: casi una pieza rechazada por cada dos producidas.
Diámetros grandes: el control de la uniformidad se vuelve exponencialmente más difícil
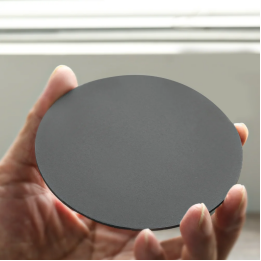
A medida que la industria avanza hacia obleas de diamante de 4 pulgadas o más, mantener la uniformidad en la rugosidad superficial, la variación del espesor total (TTV) y el daño subsuperficial en toda el área resulta exponencialmente más complejo. El pulido láser puede lograr una planarización global, pero el calentamiento localizado puede generar grietas en la película de diamante. El pulido mecánico se enfrenta a problemas relacionados con la planitud de la almohadilla y la distribución de la presión, lo que provoca desconchados en los bordes y variaciones de espesor en las obleas grandes. Asimismo, el tiempo de procesamiento por pieza aumenta considerablemente, elevando los costes de producción.

4. Perspectivas
El avance en los procesos de pulido y rectificado de diamante constituye, en esencia, una búsqueda de los límites máximos de rendimiento del material. Para los chips de próxima generación con nodos inferiores a 3 nm, la densidad de defectos requerida en las superficies de diamante es inferior a 0,1 defectos/μm²; esto supone un salto cualitativo en la estabilidad del proceso. La única vía sostenible reside en una profunda sinergia entre materiales, ingeniería de procesos y desarrollo de equipos, permitiendo reducir costes al tiempo que se amplían las fronteras del control de la integridad superficial a escala atómica.
Ante el continuo aumento de la demanda de materiales de alto rendimiento en los sectores de semiconductores, aeroespacial y tecnologías cuánticas, la tecnología de pulido de diamante evoluciona constantemente hacia soluciones inteligentes, de alta precisión y respetuosas con el medio ambiente. Al superar estos enormes desafíos, esta tecnología está redefiniendo el futuro de la fabricación avanzada.
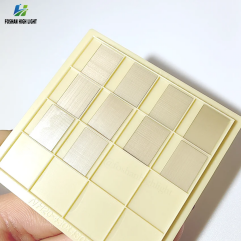
High Light Intelligence Technology, pionera en la industria de diamantes CVD, cuenta con tecnología MPCVD avanzada y talleres de producción de diamantes CVD. Nos centramos en la producción de diamantes cultivados en laboratorio de alta pureza para la industria de la joyería y, al mismo tiempo, creamos productos de diamantes CVD de grado industrial, que abarcan monocristales, policristalinos, películas y metalización de superficies de diamantes. También proporcionamos equipos MPCVD de 6kw/10kw/15kw para ayudar a los clientes en todos los aspectos, desde el equipo hasta los productos y luego a los servicios integrales, para crear juntos brillo.

0

点击右上角
分享给朋友吧
Compártelo







 Mantenga presionada la imagen para guardar / compartir
-

Diamantes monocristalinos CVD: análisis del flujo de trabajo completo de procesamiento, desde la deposición en fase gaseosa hasta las pastillas de diamante acabadas.
La calidad final de los diamantes monocristalinos depende de un control exhaustivo del proceso a lo largo de todo el flujo de trabajo, desde el crecimiento por deposición de vapor hasta el mecanizado de precisión posterior. El control preciso en cada etapa del proceso determina directamente la planitud, la transmitancia de luz, la conductividad térmica y la vida útil del diamante. Este artículo ofrece un análisis detallado de toda la cadena de fabricación de diamantes monocristalinos mediante MP
-
Diamante monocristalino o policristalino: ¿cuál tiene mayor potencial?
A medida que el diamante se integra en sectores como los semiconductores, la gestión térmica, la óptica, la electrónica de alta potencia y el mecanizado de precisión, los requisitos para los materiales de diamante también evolucionan.
-
Procesos de pulido y rectificado con diamante: desafíos fundamentales y obstáculos del sector
El diamante suele considerarse el «material definitivo»: alcanza el grado 10 en la escala de dureza de Mohs y posee una conductividad térmica extremadamente alta (aprox. 2200 W/(m·K)), una excelente estabilidad química y una amplia transparencia óptica. Estas propiedades lo hacen insustituible en aplicaciones de vanguardia, como la disipación de calor en semiconductores, la óptica de alta gama y los chips cuánticos. Sin embargo, la paradoja de que «los buenos materiales son difíciles de procesar
-
Diamante CVD monocristalino frente a policristalino: la diferencia en el proceso radica en la lógica de crecimiento, no en el equipo.
La diferencia en el proceso entre el diamante CVD monocristalino y el policristalino no radica en el equipo, sino en la lógica de crecimiento.

点击右上角
分享给朋友吧

© 2022 Foshan High Light Intelligence Technology Co., Ltd. All rights reserved
Technical support: fsyunlum
© 2022 Foshan High Light Intelligence Technology Co., Ltd. All rights reserved
